SUS304や316では腐食や強度が足りず、材質変更をご検討中の設計・購買ご担当者様も多いのではないでしょうか。そのような場面で候補に挙がるのが、二相ステンレス鋼の鋳造材であるSCS10です。本記事では、規格値、特長、SCS13/SCS14との違い、ロストワックス鋳造での留意点を整理してご紹介します。
SCS10とは
JIS G 5121での位置づけ
SCS10は、JIS G 5121(ステンレス鋼鋳鋼品)に規定されるオーステナイト・フェライト系(二相系)のステンレス鋳鋼です。炭素を低く抑え、モリブデンを多めにし、窒素を添加した、耐食性を重視した成分設計が特徴です。
SUS329J3Lとの関係
SCS10は、展伸材の二相ステンレス鋼SUS329J3Lに相当する鋳造材として扱われ、「SUS329J3L相当」と表記されることがあります。ただし鋳造材と展伸材では規格が別であり、成分や性質が完全に一致するとは限りません。図面に両方の記号がある場合は、どちらの規格を満たす必要があるか事前にご確認ください。
二相組織の概要
二相ステンレスは、オーステナイト相とフェライト相が混在した金属組織を持ちます。オーステナイト相は靭性と耐食性に、フェライト相は強度と耐応力腐食割れ性に寄与するとされ、両相のバランスは成分と熱処理で決まります。
化学成分と機械的性質
化学成分(質量%)
| C | Si | Mn | P | S | Ni | Cr | Mo | N |
|---|---|---|---|---|---|---|---|---|
| 0.03以下 | 1.50以下 | 1.50以下 | 0.040以下 | 0.030以下 | 4.50〜8.50 | 21.00〜26.00 | 2.50〜4.00 | 0.08〜0.30 |
機械的性質・熱処理
| 項目 | 規格値 |
|---|---|
| 固溶化熱処理 | 1050〜1150℃から急冷 |
| 耐力 | 390 N/mm²以上 |
| 引張強さ | 620 N/mm²以上 |
| 伸び | 15%以上 |
| 硬さ | HB302以下 |
| 比重(目安) | 7.80前後 |
※規格の詳細は最新のJIS G 5121でご確認ください。実際の製品は、ロットごとの試験成績書で確認することを推奨します。
SCS10の特長
優れた耐食性
Cr、Mo、Nを含む成分設計により、硫化水素、炭酸ガス、塩化物といった腐食性の強い環境でも用いられる材質です。ただし耐食性は温度、塩化物濃度、pHなどで大きく変わるため、実使用条件での検証が必要です。
耐応力腐食割れ性
オーステナイト系ステンレスは、塩化物環境で応力腐食割れ(SCC)を起こすことがあります。フェライト相を含む二相ステンレスは、この点で有利とされています。
高強度
耐力の規格下限値は390N/mm²で、SCS13・SCS14(185N/mm²)の約2倍です。強度を活かした薄肉化を検討できる場合もありますが、設計変更の可否は強度計算や使用条件を踏まえた個別判断となります。
SCS13・SCS14との比較
| 項目 | SCS10(二相系) | SCS13(SUS304系) | SCS14(SUS316系) |
|---|---|---|---|
| 金属組織 | オーステナイト+フェライト | オーステナイト | オーステナイト |
| Cr(%) | 21.00〜26.00 | 18.00〜21.00 | 17.00〜20.00 |
| Ni(%) | 4.50〜8.50 | 8.00〜11.00 | 10.00〜14.00 |
| Mo(%) | 2.50〜4.00 | ― | 2.00〜3.00 |
| N(%) | 0.08〜0.30 | ― | ― |
| 耐力(N/mm²) | 390以上 | 185以上 | 185以上 |
| 引張強さ(N/mm²) | 620以上 | 440以上 | 440以上 |
| 伸び(%) | 15以上 | 30以上 | 28以上 |
| 硬さ(HB) | 302以下 | 183以下 | 183以下 |
| 固溶化熱処理(℃) | 1050〜1150 | 1030〜1150 | 1030〜1150 |
※伸びはSCS10が低く、硬さは高い点にご注意ください。強度と延性のバランスも材質選定の判断材料になります。
主な用途
SCS10は、次のような分野で検討される材質です。
- 化学プラント・化学装置:構造部材、各種部品
- ケミカルタンカー関連:腐食性の強い液体を扱う部材
- 海水・塩化物を含む流体を扱う機器:ポンプ、バルブ、継手など
- 油井管まわり:硫化水素・炭酸ガスを含む環境の部材
実際の適否は、流体の種類・温度・圧力で変わるため、用途ごとの確認が必要です。
ロストワックス鋳造における留意点
溶湯管理
二相ステンレスは、成分バランス(特にCr、Ni、Mo、N)が相比率に影響します。溶解時の成分調整とロットごとの分析確認が重要です。
熱処理
規格では、1050〜1150℃からの急冷(固溶化熱処理)が規定されています。冷却が不十分だと脆化の原因となる析出物が生じるおそれがあるため、熱処理管理が品質を左右します。
溶接性
溶接は可能ですが、入熱や溶接後の相バランスへの配慮が必要です。補修溶接を含め、事前に条件をご確認ください。
切削性
SCS13/SCS14より強度・硬さが高いため、切削加工の難度は上がる傾向があります。取り代や工具選定を踏まえ、図面段階でご相談いただくとスムーズです。
寸法精度・表面
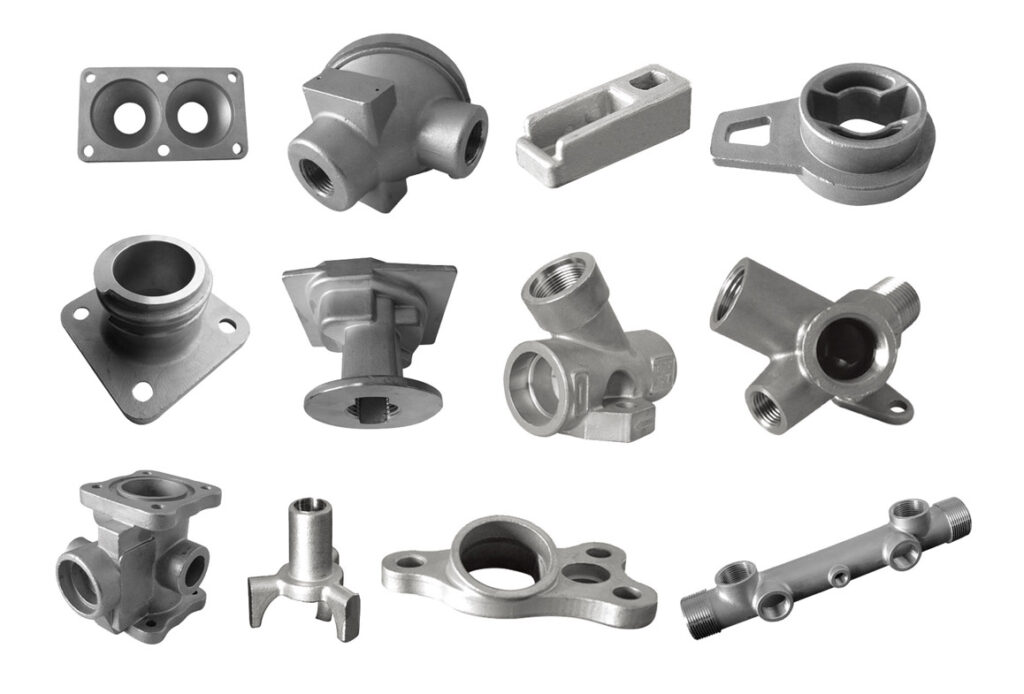
ロストワックス法は複雑形状や薄肉形状に向いた工法です。達成できる公差や表面粗さは形状・サイズにより異なります。
当社での対応
株式会社ニックはステンレスロストワックス精密鋳造品、継手、バルブ等の製造・販売を行っています。
- 基本はOEM:お客様の図面をいただいてから生産を開始します。
- 生産体制:ベトナム・中国・台湾の合弁及び協力工場で製造します。
- 材質証明書:発行できる書類は案件ごとにご案内します。
- ご相談:材質指定済みの図面でも、材質変更の検討段階でもお気軽にご相談ください。
SCS10での製作可否・概算のご相談は、図面(PDF/CAD)と使用条件をお送りください。
図面を送って相談するよくある質問
Q1. SCS10とSUS329J3Lは同じ材質ですか?
SCS10は鋳造材、SUS329J3Lは展伸材で、「相当」の関係です。規格が異なるため完全に同一とは限りません。仕様書にどちらが指定されているかをご確認ください。
Q2. SUS316系(SCS14)から変更するメリットはありますか?
塩化物環境での腐食や応力腐食割れ、強度不足が課題の場合は検討の価値があります。耐力の規格下限値は約2倍になります。一方で伸びは小さく、加工も難しくなるため、使用条件に応じた確認が必要です。
Q3. 二相ステンレスは溶接や切削が難しいですか?
オーステナイト系に比べ、条件管理や加工の難度が上がる傾向があります。加工を伴う場合は、図面段階でご相談ください。
Q4. 材質証明書(ミルシート)は発行できますか?
発行可能です。発行が必要な場合はご連絡ください。
Q5. 図面がない段階でも相談できますか?
生産開始は図面受領後となります。材質選定のご相談は、図面完成前の段階でもお受けします。